


5052 - ایلومینیم - مصر -}} - عمل - اور - کوالٹی- inspection.pdf
5052 ایلومینیم کھوٹ کا تعارف
ایک پروڈکٹ جو ایلومینیم مرکب کی 5000 رینج کی مثال دیتا ہے وہ 5052 ہے۔ یہ 5000 سیریز میں سب سے زیادہ استعمال شدہ ایلومینیم کھوٹ ہے اور غیر معمولی کارکردگی کا مظاہرہ کرتا ہے۔
میگنیشیم 5000 سیریز کے ایلومینیم مرکب میں بنیادی کھوٹ عنصر ہے۔ یہ ایک پربلت ایلومینیم کھوٹ ہے جسے گرم نہیں کیا جاسکتا۔ 1000 اور 3000 سیریز کے ایلومینیم مرکب کے مقابلے میں ، یہ کلاس مضبوط ہے اور اس کی کثافت کم ہے۔ یہ میڈیم - سے - اعلی - طاقت ایلومینیم کھوٹ کی اچھی تھکاوٹ مزاحمت ، تشکیل پزیرائی ، سنکنرن مزاحمت ، اور ویلڈیبلٹی کو ظاہر کرتا ہے۔
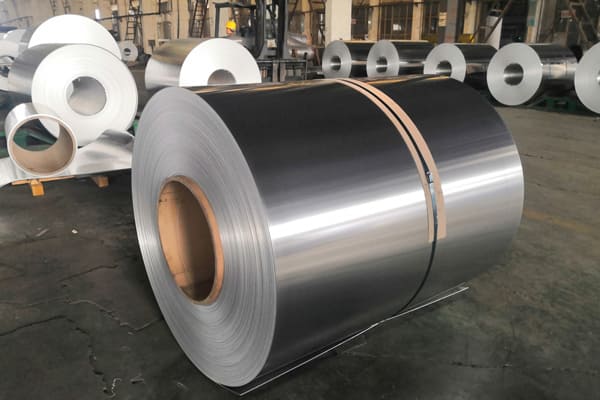
5052 مصر ایلومینیم کنڈلی
5052 ایلومینیم کھوٹ پیداواری عمل
خام مال کا انتخاب
5052 مصر کے بڑے فلیٹ انگوٹس بنانے کے ل 99 ، 99.7 ٪ خالص ایلومینیم انگوٹس کو خام مال کے طور پر استعمال کیا جاتا ہے۔ اس کے بعد یہ آزمائشی ہیں - 1450 ملی میٹر ڈبل - کوئنگ ہاٹ رولنگ مشین کا استعمال کرتے ہوئے رولڈ اور اس کے بعد گرم - رولڈ کنڈلی میں 7.0 ملی میٹر × 1120 ملی میٹر کی پیمائش کرتے ہیں۔
سرد رولنگ کا عمل
1850 چھ - فولڈ ناقابل واپسی کولڈ رولنگ مشین رولس 7.0 ملی میٹر x 1120 ملی میٹر x سینٹی میٹر کنڈلی تقریبا 30 30 ٪ کی پروسیسنگ کی شرح پر کئی پاسوں میں 5052 مصر کے ایلومینیم کے کئی پاسوں میں ہے۔ 1850 recoiler پر مزید تراشنے کے بعد ، رولڈ پروڈکٹ ، جس کی موٹائی 1.42 ملی میٹر ہے ، کسی بھی باقی سطح کے تیل کو ختم کرنے اور مصنوعات کی فعالیت کی ضمانت دینے کے لئے صنعتی طور پر انیل کی جاتی ہے۔
1000 اور 3000 سیریز کے ایلومینیم مرکب کے مقابلے میں ، 5052 مصر میں ایک اعلی میگنیشیم حراستی ، ایک سخت ساخت ، کمتر پروسیسنگ کی کارکردگی ، اور مضبوط محنت کی سختی ہوتی ہے۔ ایج فریکچر رولنگ کے دوران پھیلنے کا خطرہ ہیں ، جو پٹی کو سنجیدگی سے توڑ سکتے ہیں اور رولنگ کے عمل کو روک سکتے ہیں۔ مستحکم مسلسل رولنگ پیدا کرنے کے لئے رولنگ مل ورک رول کا RA 0.7 اور 0.8 ام کے درمیان منتخب کیا گیا ہے ، اور اس بات کو یقینی بنانے کے لئے سطح کو پاس کے ذریعے جانچ پڑتال کی جاتی ہے تاکہ اس بات کو یقینی بنایا جاسکے کہ کوئی رولنگ نمبر موجود نہیں ہیں اور سطح اچھی حالت میں ہے۔
ریرول نے تراشے ہوئے کناروں کو
حتمی مصنوع کی تراشنے کا انتظام اس کی 1019 ملی میٹر چوڑائی کی بنیاد پر آستین کے بغیر کیا جاتا ہے۔ سخت مادہ کی وجہ سے رولنگ شروع کرنا مشکل ہے۔ تناؤ تقریبا 21000 N ہے ، اور تراشنے کا پورا آپریشن 200 میٹر/منٹ پر کنٹرول کیا جاتا ہے۔ جب کنارے کولہو کچلتے ہیں تو کچھ کناروں ٹوٹ جاتے ہیں۔ جب آن لائن انٹری میں دیکھا جاتا ہے تو ، آسنجن مظاہر ، مجموعی عمل ، اور پلیٹ فارم سب مستحکم ہوتے ہیں۔
ریولنگ اور تراشنے کے دوران بورڈ کی سطح پر نیچے دبانے والے کنارے ٹرمنگ مشین کے دو چھوٹے رولرس کی وجہ سے انیلنگ اثر کو کم سے کم کرنے کے ل ، ، یہ ضروری ہے کہ 5052 مصر دات بناتے ہوئے دونوں اطراف کے چھوٹے رولرس کو ہٹا دیں۔
annealing
H32 مطلوبہ تیار شدہ مصنوعات کی ریاست ہے۔ فی الحال ، لمبائی 12-22 ٪ تک پہنچ سکتی ہے اور تناؤ کی طاقت 210–230 MPa ہے۔ صنعتی اینیلنگ میٹل کا درجہ حرارت صارفین کی ضروریات کو پورا کرنے کے لئے 290 اور 300 ڈگری سینٹی گریڈ کے درمیان پایا جاسکتا ہے۔ فرنس لوڈنگ حجم اور رول سائز کے علاوہ سطح کی گرجنے والی حالت کو بھی مدنظر رکھتے ہوئے انیلنگ سسٹم کا مزید تعین کریں۔
پلیٹ کاٹنے اور تناؤ موڑنے والا
1.42x1018x590 ملی میٹر کے معیارات پر کاٹنے اور سیدھے ہونے کے بعد ، 5052 ایلومینیم کنڈلی پیک کیا جاتا ہے اور اسے اسٹیکس میں بھیج دیا جاتا ہے۔ معائنہ اور قبولیت آخری صارف کے ذریعہ کی جاتی ہے۔ پلیٹ کے مختلف حصوں کی موٹائی ، حتمی پلیٹ کی شکل کی چپٹی ، اور سطح کا معیار قبولیت کا بنیادی معیار ہے۔
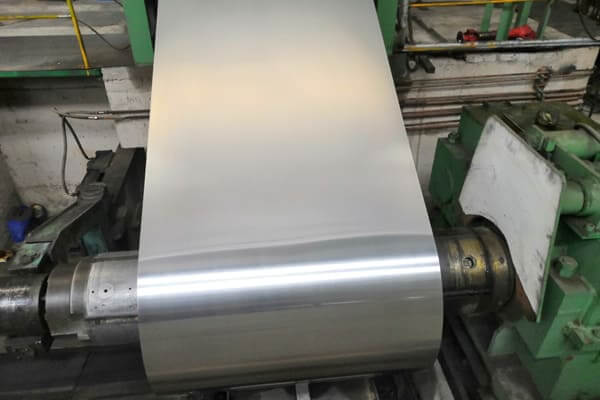
5052 ایلومینیم کھوٹ کا کوالٹی معائنہ
موٹائی کی پیمائش
مزید یہ طے کرنے کے لئے کہ آیا مجموعی طور پر موٹائی یکساں ہے ، صارف سر کا نمونہ منتخب کرتا ہے اور پلیٹ کے آس پاس کی موٹائی کی پیمائش کرتا ہے۔
شکلوں کی نشاندہی کرنا
فلیٹ شکل کا پتہ لگانے کی دو اقسام ہیں: حتمی اسٹیمپنگ ، ریویٹنگ ، اور دستی اصلاحی فلیٹ شکل کا پتہ لگانے ، اور سیدھی مشین اصلاح کے بعد فلیٹ شکل کا پتہ لگانا۔ ان میں سے ، اصلاح کے بعد فلیٹ شکل کا پتہ لگانے کے لئے آن لائن پتہ لگانے کا استعمال کیا جاتا ہے۔ آپریٹر تیار شدہ مصنوعات کے معیار کی ضمانت کے لئے اسٹرینگ اسٹریٹنگ کے آغاز پر سلائسنگ اقدامات کرنے کے لئے آن لائن پتہ لگانے کے پلیٹ فارم کا استعمال کرتا ہے۔
سطح کی جانچ کرنا
5052 مصر کی گرم ، شہوت انگیز- رولڈ کنڈلی کی پوری سطح کا ڈھانچہ یکساں اور نازک ہے جب ایک بار سردی پڑ جاتی ہے - حتمی مصنوع میں گھوم جاتی ہے۔ صارف کے ذریعہ سطح کی کھردری کی مزید جانچ نہیں کی جاتی ہے۔ موجودہ کھردری کنٹرول اس بات کی نشاندہی کرتا ہے کہ یہ صارف کی ضروریات کو پورا کرسکتا ہے۔ ہر پلیٹ کے اوپر اور نیچے دونوں اطراف خروںچ سے پاک ہیں۔ صارف خامیوں کے ل plate پلیٹ کا معائنہ کرتا ہے ، جس میں اس کی سطح پر تیل کے دھبے اور خروںچ اور رول نمبر شامل ہیں جو استعمال میں مداخلت کرتے ہیں۔ ایک بار سیدھے سلائس واقع ہونے کے بعد حتمی مصنوع کو گاہک کو نہیں بھیجا جاسکتا ہے۔

نتیجہ
1۔ مصنوعات کے سر اور دم کی موٹائی کی یکسانیت کو مزید بہتر بنانا ضروری ہے ، کیونکہ اس سے براہ راست حتمی پلیٹ کی شکل متاثر ہوتی ہے۔
2. موجودہ کنٹرول کے طریقہ کار کے مطابق ، 1850 کولڈ رولنگ مل کے ذریعہ تیار کردہ سامان کی پلیٹ شکل بنیادی طور پر صارف کی ضروریات کو پورا کرسکتی ہے۔
3. حتمی مصنوع کی سطح عام طور پر اچھی ہوتی ہے ، حالانکہ کناروں میں کبھی کبھار تیل کے داغ ہوتے ہیں۔ اینیلنگ ، نقصان دہ اور تیل پر قابو پانے کے طریقہ کار کو مزید بہتر بنانے کی ضرورت ہے۔
4. حتمی مصنوع صارف کی ضروریات کو پورا کرسکتی ہے اور اچھی کارکردگی کا مظاہرہ کرتی ہے۔


